 0086-15068518279 (китайский)/001-5416026691 (английский)


 Поступка
Что такое Круглошлифовальный станок с ЧПУ
Круглошлифовальный станок с ЧПУ — это металлорежущий инструмент, который снимает тонкий слой материала с внешней или внутренней поверхности круглой заготовки с помощью вращающегося абразивного круга, а сама деталь вращается между центрами или в патроне. Буквы «ЧПУ» означают компьютерное числовое управление, что означает, что шлифовальная бабка, рабочий стол и ось подачи движутся по инструкциям программы, а не с помощью ручных маховиков. В результате получается вал, ролик, штифт или шпиндель с допуском на диаметр, который может достигать нескольких микронов, и с гораздо более гладкой поверхностью, чем токарная или фрезерная обработка, которую можно получить самостоятельно.
С практической точки зрения этот станок представляет собой финишную станцию после токарной обработки или закалки. Вал сначала обтачивается на токарном станке, затем подвергается термообработке для повышения твердости и, наконец, отправляется на обработку. Круглошлифовальный станок с ЧПУ чтобы вернуть диаметр и округлость в те точные значения, которые требуются на чертеже. Автомобильные шейки коленчатого вала, штоки гидравлических цилиндров, шпиндели станков и гнезда подшипников почти каждый раз подвергаются шлифованию, поскольку одна только точенная обработка не может обеспечить округлость или чистоту поверхности, необходимые этим деталям после их закалки.
Как происходит процесс шлифования внутри машины
После начала цикла одновременно выполняются четыре движения, и понимание их объясняет, почему машина может выдерживать такие тонкие допуски.
1
Вращение колеса - шпиндель шлифовального круга вращается с фиксированной окружной скоростью, обычно от 35 до 45 метров в секунду на станках, описанных далее в этой статье, поэтому абразивные зерна режут с постоянной скоростью независимо от диаметра заготовки.
2
Вращение заготовки - деталь медленно вращается между центрами или в патроне передней бабки, обычно со скоростью от нескольких десятков до нескольких сотен оборотов в минуту, поэтому каждая точка поверхности многократно проходит круг.
3
Траверса стола - рабочий стол перемещает деталь вперед и назад по торцу круга для длинных валов или остается неподвижным для врезного шлифования короткого уступа или канавки за один проход.
4
Управление подачей - шариковый винт с сервоприводом подталкивает шлифовальную головку к детали с шагом всего 0,001 мм, что позволяет станку с ЧПУ удерживать диаметры, которые ручная шлифовальная машина не может надежно повторить.
За чистовым проходом обычно следует черновой проход с более высокой скоростью подачи, а затем этап разжигания, на котором круг делает несколько проходов при нулевой дополнительной подаче, чтобы дать возможность станку успокоиться и удалить оставшийся припуск. Эта последовательность записывается один раз в программу ЧПУ и повторяется для каждой детали, поэтому партии шлифования одинаковых валов остаются гораздо более последовательными, чем детали, обработанные вручную.
Основные структурные компоненты и почему они важны
Пять подсистем определяют, насколько точным и долговечным будет шлифовальный станок на протяжении многих лет производства. Покупатель, сравнивающий машины, должен смотреть на каждую из них отдельно, а не судить о машине только по ее цене.
Литье станины и основания
Станина представляет собой цельную чугунную конструкцию, которая состаривается и снимается с напряжений перед окончательной обработкой, поэтому она не деформируется, поскольку поглощает силы резания и колебания температуры в цеху в течение многих лет использования. Более тяжелая отливка с ребрами лучше гасит вибрацию, а вибрация — самый большой враг хорошей обработки поверхности.
Шпиндель шлифовальной головки
Шпиндель несет на себе шлифовальный круг и может использовать либо подшипники качения, либо гидродинамические и гидростатические подшипники с масляной пленкой. Шпиндели с масляной пленкой охлаждаются при продолжительной тяжелой резке и дольше сохраняют точность вращения, поэтому для более точных моделей в сравнительной таблице ниже указана увеличенная скорость круга до 45 метров в секунду при использовании шпинделя с динамическим и статическим давлением.
Линейные направляющие и шарико-винтовые передачи
Прецизионные линейные направляющие в сочетании с предварительно нагруженными шариковыми винтами, приводимыми в движение серводвигателями абсолютного значения, устраняют люфт, который характеризовал старые конструкции направляющих, обеспечивая минимальный программируемый шаг подачи около 0,001 мм на станках, упомянутых в этой статье.
Передняя бабка и задняя бабка
Высота центра напрямую ограничивает максимальный диаметр, с которым вал может вращаться, не затрагивая станину, поэтому производители указывают высоту центра как основной показатель, а не как второстепенную мысль. Игла задней бабки оказывает постоянное центральное давление, поэтому длинный тонкий вал не дребезжит и не изгибается под действием шлифовальной силы.
Программное обеспечение для управления ЧПУ и диалога
Диалоговый интерфейс шлифования позволяет оператору вводить целевой диаметр, длину и объем съема при заполнении пустого экрана, вместо того, чтобы писать G-код вручную, что сокращает время настройки для цехов, которые производят множество различных небольших партий, а не повторяют одну деталь в течение нескольких месяцев.
Сравнение спецификаций серий MK и MAK
В таблице ниже приведены семь распространенных конфигураций из действующих линеек продуктов серий MK и MAK, поэтому цифры можно сравнивать рядом, а не читать по одному листу данных за раз. Все цифры представляют собой заявленные производителем технические параметры для каждой модели.
| Модель | Диаметр для заземления | Максимальная длина для заземления | Высота центра | Размер колеса х Ш х В.Д. | Общая мощность двигателя |
|---|---|---|---|---|---|
| MK1350B | Макс 500 мм | 1500/2000/3000/4000 мм | 270 мм | Фи750x75xPhi305мм | 20,63 кВт |
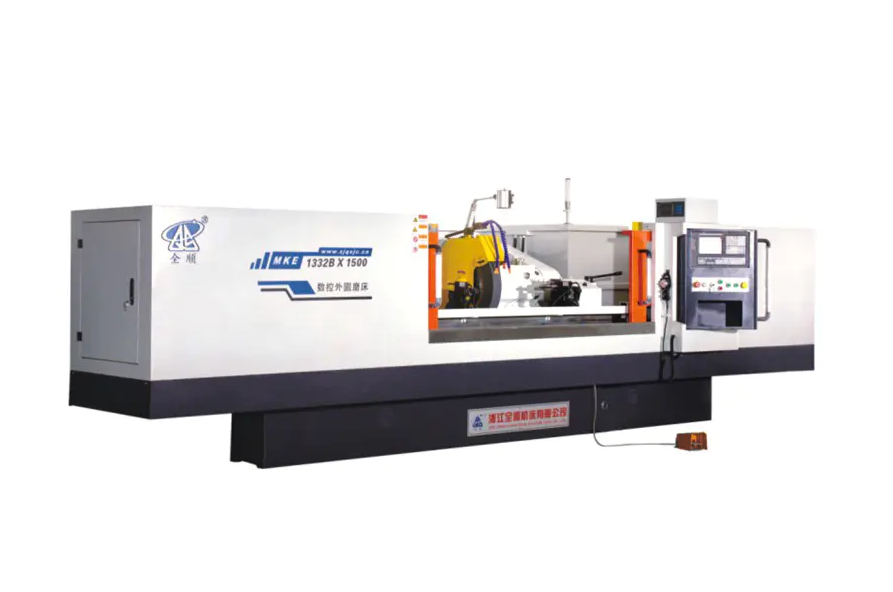
| MK1332B | от Фи8 до Фи320 мм | 500/1000/1500/2000/3000 мм | 180 мм | Фи600x75xPhi305мм | от 21,475 до 33,075 кВт |
| MKE1332B | от Фи8 до Фи320 мм | 500/1000/1500/2000/3000 мм | 180 мм | Фи600x75xPhi305мм | от 21,475 до 33,075 кВт |
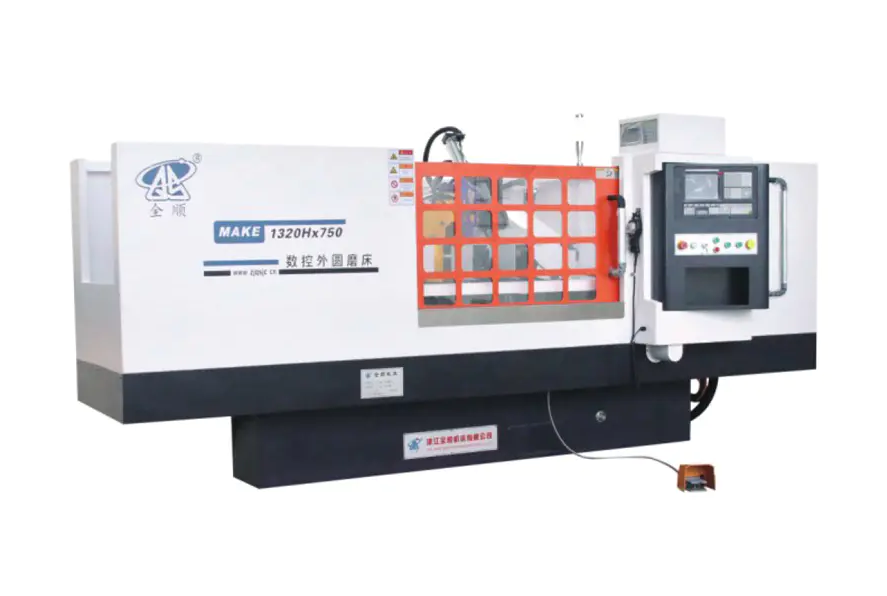
| MAK1320H | от Фи8 до Фи200 мм | 500/750 мм | 135 мм | Фи500x50xPhi203мм | 10,825 кВт |
| MAKE1320H | от Фи8 до Фи200 мм | 500/750 мм | 135 мм | Фи500x50xPhi203мм | 10,825 кВт |
| MK1320H | от Фи8 до Фи200 мм | 500/800 мм | 135 мм | Фи400x50xPhi203мм | 10,825 кВт |
| MKE1320H | от Фи8 до Фи200 мм | 500/800 мм | 135 мм | Фи400x50xPhi203мм | 10,825 кВт |
Окружная скорость колеса составляет 38 метров в секунду во всем диапазоне , увеличиваясь до 45 метров в секунду при установке шпинделя динамического и статического давления, а максимальный вес заготовки варьируется от 50 кг на компактной серии H до 1000 кг на MK1350B. Чтение этой таблицы вместе с чертежом детали перед вами — это самый быстрый способ составить короткий список модели, поскольку диапазон диаметров и длина между центрами исключают большинство вариантов до того, как будет принято решение о мощности или типе шпинделя.
Подбор модели в соответствии с размером заготовки и объемом партии
Три вопроса сужают семь модельных рядов до одного или двух реалистичных вариантов, прежде чем будет запрошено ценовое предложение.
- Каков наибольший диаметр и наибольшая длина в семействе деталей. Цех, занимающийся шлифовкой небольших штифтов и коротких валов диаметром менее 200 мм и длиной 800 мм, удобно подходит для MK1320H, MKE1320H, MAK1320H или MAKE1320H, тогда как для валов диаметром до 320 мм и длиной 3000 мм требуются MK1332B или MKE1332B, а также все, что приближается к 500 мм в диаметре и Для длины 4000 мм требуется MK1350B.
- Насколько тяжела самая тяжелая отдельная часть. Высота центра и несущая способность учитывают вес заготовки, поэтому заготовку коленчатого вала массой 900 кг не нужно загружать на станок, рассчитанный на 150 кг, даже если ее диаметр технически соответствует.
- Является ли удаление материала легким и повторяющимся или тяжелым и непоследовательным? Кованые или литые заготовки с неровной заготовкой выигрывают от дополнительной мощности двигателя и большего диаметра колес MK1332B и MK1350B, в то время как предварительно точеные прутки с небольшим припуском на шлифовку эффективно работают на станках серии H меньшей мощности.
Простое правило, которым пользуются многие проектировщики цехов, заключается в том, чтобы подобрать размер станка с учетом наибольшей детали, ожидаемой в течение следующих трех-пяти лет, а не только той детали, которая находится перед ними сегодня, поскольку шлифовальный станок имеет длительный срок службы, а модернизация высоты центра или длины станины в дальнейшем редко бывает практичной.
Отрасли промышленности и детали, в которых используется это оборудование
Круглое шлифование применяется везде, где круглая деталь должна сопрягаться с другой круглой деталью с соблюдением жестких допусков, поэтому список применений выходит далеко за рамки одной отрасли.
| Промышленность | Типичные детали заземления | Типичная цель допуска |
|---|---|---|
| Детали автомобилей и двигателей | Шеи коленчатого и распределительного валов, валы коробки передач, поршневые пальцы | от 0,005 мм до 0,01 мм |
| Гидравлические и пневматические компоненты | Штоки цилиндров, плунжеры, золотники клапанов | от 0,005 мм до 0,02 мм |
| Производство подшипников | Внутренние и наружные кольца подшипников, роликовые пальцы | от 0,002 мм до 0,008 мм |
| Станкостроение | Шпиндели, прецизионные ходовые винты, направляющие валы | от 0,003 мм до 0,01 мм |
| Текстильное и полиграфическое оборудование | Ролики, приводные валы, печатные цилиндры | от 0,01 мм до 0,02 мм |
Изделия с длинными валками и цилиндрами, такие как печатные валы или текстильные приводные валы, — это именно та категория, которая подталкивает магазины к использованию более длинных станин в линейке MK1332B и MK1350B, поскольку длина станины между центрами, а не диаметр, обычно является ограничивающей характеристикой для этих деталей.
Выбор шлифовального круга и параметры резания
Выбор круга влияет на качество поверхности и время цикла так же, как и сам станок, поэтому сочетание правильного абразива с правильной скоростью подачи имеет такое же значение, как и выбор правильной модели.
Тип абразива по материалу
- Круги из оксида алюминия подходят для валов из углеродистой и легированной стали и подходят для большинства шлифовальных работ в автомобилестроении и общем машиностроении.
- Круги из кубического нитрида бора подходят для закаленной стали с твердостью выше 55 HRC и сохраняют свою форму намного дольше, чем обычный абразив, при повторных производственных циклах.
- Круги из карбида кремния подходят для чугуна, бронзы и других цветных металлов или хрупких материалов, где оксид алюминия быстро потускнеет.
Типичные параметры резки
Черновой шлифовальный проход обычно удаляет от 0,02 мм до 0,05 мм радиальной заготовки за проход при скорости стола, соответствующей ширине круга, за которым следует чистовой проход со скоростью от 0,005 мм до 0,01 мм за проход и этап выжигания из двух-четырех проходов без дополнительной подачи. Поток охлаждающей жидкости, обычно водорастворимой шлифовальной жидкости, должен постоянно достигать зоны контакта круга и детали, поскольку накопление тепла в этой небольшой зоне контакта является причиной пригорания при шлифовании и остаточных напряжений в готовой детали.
Ежедневный уход и профилактическое обслуживание
Постоянные ежедневные привычки позволяют шлифовальному станку сохранять номинальную точность в течение многих лет, а не выходить за пределы допуска в течение нескольких месяцев.
| Интервал | Задача |
|---|---|
| Каждую смену | Проверьте уровень и поток охлаждающей жидкости, протрите направляющие, осмотрите колесо на предмет сколов или остекления. |
| Еженедельно | Очистите шлифовальный круг, очистите фильтр охлаждающей жидкости или магнитный сепаратор, проверьте уровень смазочного масла. |
| Ежемесячно | Проверьте рабочую температуру шпинделя, проверьте шариковый винт и линейную направляющую на наличие люфта, проверьте выравнивание центра. |
| Ежеквартально | Полная очистка бака охлаждающей жидкости, проверка давления пиноли задней бабки, проверка геометрической точности с помощью испытательного стержня. |
Состояние охлаждающей жидкости заслуживает особого внимания, поскольку грязная или израсходованная охлаждающая жидкость является наиболее распространенной основной причиной как плохого качества поверхности, так и преждевременного износа колес, но при этом это самый дешевый элемент в этом списке, который можно исправить.
Распространенные дефекты шлифования и практические исправления
| Симптом | Вероятная причина | Предлагаемое исправление |
|---|---|---|
| Синюшное или коричневое изменение цвета на поверхности. | Шлифовальный ожог от избытка тепла | Уменьшите подачу, увеличьте расход СОЖ, правите круг. |
| Волнистые следы по всей длине | Дисбаланс шпинделя или ослабленная опора задней бабки | Отбалансируйте колесо, проверьте центральное давление, проверьте износ подшипников. |
| Диаметр конуса по длине детали | Несовпадение центров или изношенная пиноль задней бабки. | Еще раз проверьте центрирование с помощью контрольного индикатора, выполните обслуживание задней бабки. |
| Грубая или тусклая поверхность | Глазурованная или нагруженная поверхность колеса | Чаще правите круг, убедитесь, что марка абразива соответствует материалу. |
Оценка стоимости, объема производства и периода окупаемости
Цена покупки — это лишь часть картины стоимости владения. Реалистичная оценка учитывает вместе как минимум четыре фактора.
- Время цикла на деталь , который зависит от скорости круга, размера шага подачи и того, насколько процесс автоматизирован, а не загружается вручную.
- Потребляемая мощность , где общая мощность двигателя в таблице технических характеристик дает отправную точку для оценки стоимости электроэнергии за смену.
- Расходные материалы для колес и охлаждающей жидкости , какой масштаб зависит от диаметра колеса и насколько агрессивно грубые проходы удаляют припуск.
- Скорость брака и доработки , который повторяемая система подачи с ЧПУ имеет тенденцию быть ниже по сравнению с ручным шлифованием, что напрямую повышает эффективную производительность.
Цеха, которые выпускают узкий ассортимент деталей в больших объемах, обычно быстрее всего окупают стоимость станка за счет экономии времени цикла, в то время как цеха, выполняющие множество различных мелких партий, окупают затраты главным образом за счет сокращения времени наладки за счет диалогового программирования и меньшего количества бракованных деталей при первой наладке изделия.
Часто задаваемые вопросы
Какого допуска может достичь круглошлифовальный станок с ЧПУ.
Большинство промышленных цилиндрических шлифовальных станков с ЧПУ поддерживают допуски на диаметр от 0,005 до 0,02 мм при обычном производстве, а машины, оснащенные шпинделями динамического и статического давления в сочетании с технологическими измерениями, могут достигать однозначных микронных повторяемости при критических работах подшипников или шпинделей.
Чем отличается наименование моделей МК и МАК.
В этом семействе продуктов префикс MK обозначает стандартную конфигурацию круглого шлифования с ЧПУ, тогда как префикс MAK обозначает компактную конфигурацию, созданную для более коротких валов меньшего диаметра, а добавленная буква E в коде модели, например MKE или MAKE, обычно указывает на расширенное управление или опцию привода на том же базовом станке.
Как часто следует править шлифовальный круг.
Частота правки зависит от твердости материала и скорости съема припуска, но практической отправной точкой для большинства работ со сталью является правка перед каждым чистовым проходом на критических диаметрах и минимум один раз в смену для общих производственных циклов, корректируя раньше, если качество поверхности или шум цикла заметно меняются.
Можно ли на одном станке шлифовать как короткие, так и длинные валы.
Да, при условии, что длина между центрами соответствует номинальной мощности станины, поэтому такие модели, как MK1332B, предлагаются с пятью различными длинами станины от 500 мм до 3000 мм на одном и том же базовом станке, что позволяет цеху подобрать длину станины в соответствии с типичным диапазоном деталей, не платя за неиспользованный проезд.
Какие ограничения по весу заготовки применяются к моделям меньшего размера.
Компактная серия 1320H, представленная в сравнительной таблице, рассчитана на максимальный вес детали 50 кг, в то время как средние модели MK1332B и MKE1332B — до 150 кг, а более крупная серия MK1350B рассчитана на детали весом до 1000 кг, поэтому соответствие веса детали правильной модели защищает как точность центровки, так и срок службы подшипника.
Всегда ли более высокая окружная скорость колеса означает более короткое время цикла?
Не напрямую. Более высокая окружная скорость, такая как опция 45 метров в секунду, доступная со шпинделем динамического и статического давления, в основном улучшает качество поверхности и срок службы круга при заданной скорости съема припуска, в то время как фактическое время цикла также зависит от шага подачи, скорости перемещения стола и количества припуска, удаляемого при черновом проходе.


