 0086-15068518279 (китайский)/001-5416026691 (английский)


 Поступка
Прямой ответ
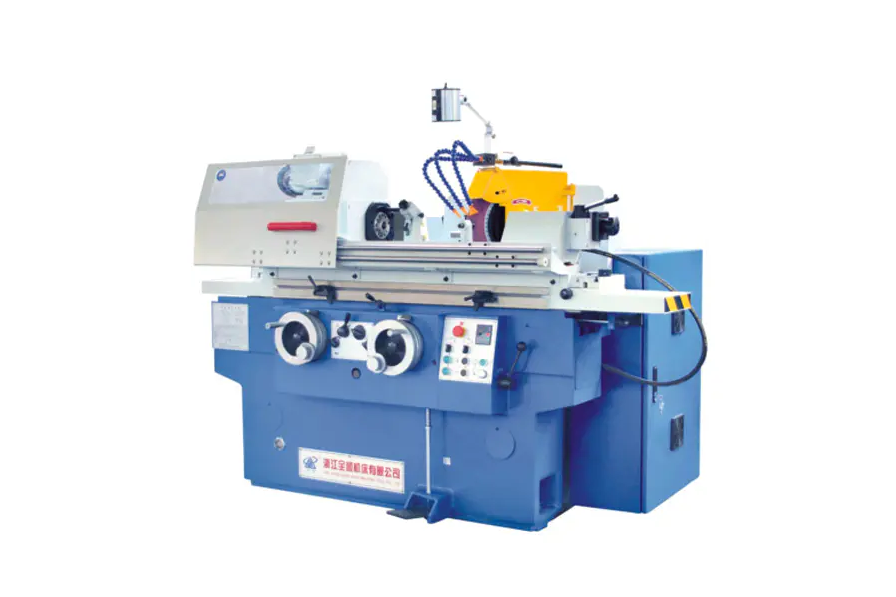
A шлифовальный станок Работает путем вращения абразивного круга на высокой скорости против заготовки для удаления материала посредством истирания и формирования поверхности с точными размерными допусками. Абразивные зерна круга действуют как тысячи микрорежущих кромок, сбривая крошечные кусочки материала при каждом проходе.
Основной механизм
Физика удаления материала
По своей сути шлифовальный станок преобразует энергию вращения в абразивное режущее действие. Шлифовальный круг вращается со скоростью поверхности, обычно между 20 и 45 м/с , прижимая заготовку с контролируемой силой. Каждое абразивное зерно — обычно оксид алюминия, карбид кремния или кубический нитрид бора (CBN) — действует как одноточечный режущий инструмент, работающий в микроскопическом масштабе.
Когда зерно контактирует с заготовкой, последовательно происходят три вещи:
- Упругая деформация — зерно сжимает поверхность перед началом резки
- Пластиковая вспашка — материал смещается в сторону, образуя гребни
- Образование стружки — зерно срезает микростружку, свободную от основного материала
Этот процесс повторяется миллионы раз в минуту по всей поверхности круга, обеспечивая характерную гладкую поверхность шлифования. Обычно достигаются значения шероховатости поверхности Ra от 0,1 до 1,6 микрометра, что лучше, чем при любой токарной или фрезерной операции.
45 м/с
Типичная максимальная скорость поверхности колеса
Ра 0,1 мкм
Достижимая шероховатость поверхности
0,001 мм
Диапазон допусков размеров
Анатомия
Ключевые компоненты и что они делают
Шлифовальный круг
Режущий инструмент. Состоит из абразивных зерен, связанных между собой (стекловидные, резиноидные или резиновые связи). Марка колес (твердость) и структура (расстояние между зернами) выбираются в зависимости от требований к материалу и отделке.
Шлифовальная головка/шпиндель
В нем находится двигатель шпинделя и подшипники, которые вращают колесо. Жесткость шпинделя имеет решающее значение — даже биение 0,001 мм приводит к образованию вибраций на готовой поверхности.
Рабочий стол
Удерживает и перемещает заготовку. В плоскошлифовальных станках стол совершает возвратно-поступательное движение (взад и вперед) или вращается. В цилиндрических шлифовальных станках стол перемещается вдоль оси Z, а заготовка вращается.
Комод
Инструмент с алмазным наконечником, который периодически затачивает шлифовальный круг, разрушая затупившиеся зерна и восстанавливая геометрию круга. Без правки резко падает эффективность шлифования и ухудшается качество поверхности.
Система охлаждения
Подает смазочно-охлаждающую жидкость (водорастворимое масло или синтетическую охлаждающую жидкость) со скоростью потока от 20 до 100 л/мин в зону шлифования. СОЖ снижает нагрев (температура в зоне шлифования местами может превышать 1000 град.С), смывает стружку и смазывает рез.
Механизм подачи
Контролирует глубину зацепления круга с заготовкой (подача/глубина резания). Механизмы прецизионной подачи позволяют выполнять удаление микроматериала с шагом 0,001 мм, что отличает шлифование от процессов черновой резки.
Типы машин
Основные типы и принципы их работы
Различные геометрии требуют принципиально разных конфигураций станков. Ниже приведены четыре наиболее распространенных типа, используемых в промышленном производстве:
| Тип машины | Движение заготовки | Движение колеса | Типичная толерантность | Общее приложение |
| Поверхностно-шлифовальный станок | Поворотный или поворотный стол | Вращается, подача за проход | /- 0,005 мм | Плоские пластины, формы, оснастка |
| Цилиндрическая шлифовальная машина | Вращается между центрами | Вращается, перемещается по оси | /- 0,002 мм | Валы, штифты, ролики |
| Бесцентровая шлифовальная машина | Подается через регулирующее колесо | Регулировочное колесо шлифовального круга | /- 0,001 мм | Прутки, трубы, крупногабаритные детали |
| Внутренняя шлифовальная машина | Вращается (или удерживается неподвижно) | Маленькое колесо вращается внутри отверстия | /- 0,003 мм | Обоймы подшипников, гидроцилиндры |
Глубокое погружение
Как бесцентровое шлифование обеспечивает исключительную производительность
Бесцентровое шлифование является наиболее производительным видом круглого шлифования, поскольку оно полностью исключает фиксацию детали. Заготовка опирается на полотно между двумя колесами:
- Шлифовальный круг (большой, высокоскоростной) осуществляет фактическую резку на скорости до 60 м/с.
- Регулировочное колесо (меньший размер, наклон от 1 до 6 градусов) контролирует скорость вращения детали и скорость осевой подачи.
Наклоняя регулирующее колесо, деталь одновременно вращается и проталкивается через станок в осевом направлении — метод, называемый «проходным» шлифованием. Производственный бесцентровый шлифовальный станок может обработать более 1000 мелких цилиндрических деталей в час без необходимости загрузки/выгрузки оператором между частями.
Это делает бесцентровое шлифование стандартным процессом для крупногабаритных деталей, таких как стержни автомобильных клапанов (допуск /-0,003 мм на диаметре 6 мм) и ролики подшипников.
Управление процессом
Критические параметры, определяющие производительность шлифования
Результаты измельчения определяются четырьмя взаимодействующими переменными процесса. Неправильная настройка любого из них приводит к ухудшению качества поверхности, ошибке размеров или термическому повреждению (возгоранию).
Скорость колеса (Vs)
Более высокая скорость круга означает, что каждое зерно удаляет более тонкую стружку, уменьшая силы резания и улучшая качество обработки, но увеличивая выделение тепла. По этой причине круги из CBN работают со скоростью от 80 до 120 м/с при высокоскоростном шлифовании (HSG).
Скорость заготовки (Vw)
Более быстрое движение заготовки увеличивает скорость съема материала (MRR), но увеличивает нагрузку на стружку. Соотношение скоростей Vs/Vw обычно находится в диапазоне от 60:1 до 120:1 при прецизионном шлифовании.
Глубина резания (а.е.)
При черновых проходах можно использовать ae = 0,05 мм; чистовые проходы используют от 0,002 до 0,005 мм. Искровые проходы (нулевая подача) в конце цикла позволяют отклонению станка вернуться в исходное положение, повышая точность размеров.
Удельная скорость съема материала (Q'w)
Выражаемый в мм3/мм/с, это основной показатель производительности. Современные шлифовальные станки с ЧПУ оптимизируют Q'w в режиме реального времени, используя мониторинг мощности, чтобы оставаться вблизи порога горения, не пересекая его.
Общий вызов
Термическое повреждение: риск, который необходимо учитывать при каждой операции шлифования
При измельчении выделяется интенсивное локализованное тепло — до 1500 град.С в зоне контакта зерна с заготовкой. в крайних случаях — длительностью всего лишь микросекунды на контакт зерна. Если тепло не рассеивается достаточно быстро, это приводит к:
- Шлифовальный ожог — окисление поверхности, проявляющееся в виде изменения синего/коричневого цвета, что указывает на микроструктурные изменения.
- Остаточное растягивающее напряжение — что значительно снижает усталостную долговечность компонентов из закаленной стали.
- Повторное затвердевание или смягчение поверхности — изменение профиля твердости, для достижения которого была разработана термообработка.
Предотвращение термического повреждения требует сочетания агрессивной подачи СОЖ (форсунки высокого давления от 50 до 80 бар в некоторых аэрокосмических приложениях), правильного выбора круга (открытая структура для свободной резки) и консервативной скорости съема материала при чистовых проходах.
Анализ шума Баркгаузена и рентгеновская дифракция используются в отраслях, где качество критически важно (подшипники, аэрокосмическая промышленность), для неразрушающего контроля отсутствия на шлифованных поверхностях остаточных растягивающих напряжений после механической обработки.
Руководство по выбору
Выбор подходящего абразива для материала
Выбор круга является важнейшим фактором, влияющим как на производительность, так и на качество поверхности. Неправильный абразив не просто неэффективен — он может сжечь или расколоть заготовку.
| Тип абразива | Лучшее для | Избегать вкл. | Относительная стоимость |
| Оксид алюминия (Al2O3) | Сталь, быстрорежущая сталь, черные металлы | Карбид, керамика | Низкий |
| Карбид кремния (SiC) | Чугун, цветные металлы, керамика, камень | Закаленная сталь (вступает в химическую реакцию) | Низкий-Medium |
| Кубический нитрид бора (CBN) | Закаленная сталь (свыше 45 HRC), суперсплавы. | Мягкая сталь, алюминий | Высокий |
| Алмаз | Карбид, керамика, glass, composites | Сталь (диффузия углерода вызывает быстрый износ) | Очень высокий |
Современные технологии
Как управление ЧПУ изменило точность шлифования
Современные шлифовальные станки с ЧПУ имеют обратную связь с обратной связью, с которой не могут сравниться обычные станки. Ключевые технологии включают в себя:
- Внутрипроцессное измерение — Воздушные или контактные датчики измеряют диаметр заготовки во время шлифования, автоматически регулируя подачу для достижения заданных размеров в пределах 0,001 мм.
- Датчики акустической эмиссии — обнаружение высокочастотного сигнала при первом контакте круга с заготовкой или правящим станком, что позволяет исключить время шлифовки и обнаружить поломку круга
- Адаптивное управление скоростью подачи — контроль мощности шпинделя передает данные обратно в ЧПУ для поддержания постоянной скорости съема материала по мере износа круга.
- Автоматическая балансировка колес. — динамические балансировочные устройства внутри фланца колеса исправляют дисбаланс в реальном времени, снижая вибрацию ниже 1 g на рабочей скорости.
Современный круглошлифовальный станок с ЧПУ может выполнить цикл шлифования вала менее чем за 90 секунд со значениями Cpk выше 1,67 — технологическая возможность, к которой невозможно приблизиться при ручном шлифовании в пакетном режиме.
Практическое руководство
Что операторы должны проверять перед каждым проходом шлифования
Даже самая лучшая машина производит брак, если пропустить предпусковые проверки. Следующий контрольный список охватывает элементы, оказывающие наибольшее воздействие:
- Выполните кольцевой тест на шлифовальном круге — чистый металлический тон, свидетельствующий об отсутствии трещин; глухой стук означает, что колесо нужно выбросить
- Проверьте колесо Рейтинг числа оборотов в минуту превышает максимальную скорость шпинделя с запасом прочности не менее 25%
- Проверьте охлаждающую жидкость концентрация и скорость потока перед запуском — деградировавшая охлаждающая жидкость вызывает ожог даже при консервативных параметрах
- Платье колеса в начале каждой новой работы или после более чем 30 минут простоя для восстановления остроты резки
- Подтвердить заготовку жесткость крепления — вибрирующая заготовка оставляет следы вибрации на частотах от 500 до 2000 Гц, ухудшая качество поверхности.
- Осмотреть искрозащита и защита колеса — шлифовальные искры могут распространяться на расстояние от 3 до 5 метров, а осколки колес на рабочей скорости являются смертоносными снарядами


