 0086-15068518279 (китайский)/001-5416026691 (английский)


 Поступка
Чтобы использовать круглошлифовальный станок с ЧПУ, сначала необходимо зажать заготовку и установить инструмент. Затем введите или вызовите программу обработки (G-код) в систему ЧПУ. Установите скорость шлифовального круга, скорость подачи и включение/выключение системы охлаждения с помощью панели управления. Наконец, запустите режим автоматического цикла для точного шлифования. Основная операция заключается в обеспечении точного соответствия между осью заготовки и траекторией движения шлифовального круга для достижения микронных допусков на размеры и требований к шероховатости поверхности.
Понимание основных компонентов круглошлифовального станка с ЧПУ
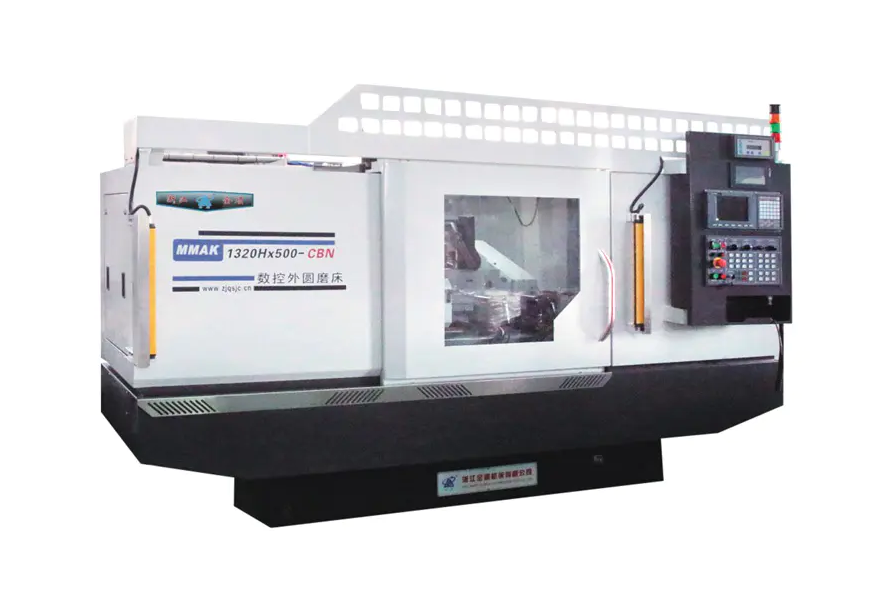
Прежде чем углубляться в рабочий процесс, необходимо понять базовую структуру прецизионного шлифовального оборудования. А Круглошлифовальный станок с ЧПУ В основном состоит из станины, передней бабки (приводящей в движение заготовку), задней бабки, головки шлифовального круга (установки шлифовального круга) и важной системы числового управления с ЧПУ.
Система ЧПУ: Отвечает за управление связью между осью X (подача шлифовального круга) и осью Z (продольное перемещение стола).
Сервопривод: Обеспечивает стабильность точности подачи, напрямую влияя на эффект наружного круглого шлифования.
Подробные рабочие процедуры для круглошлифовального станка с ЧПУ
1. Включение питания и возврат в исходное положение
После включения необходимо выполнить операцию «возврата в ноль». Это позволит шлифовальному станку с ЧПУ установить свою механическую систему координат, обеспечивая абсолютную точность последующих траекторий обработки.
2. Зажим и выравнивание заготовки.
Выберите опору центрального отверстия или зажим патрона в соответствии с формой заготовки. Циферблатным индикатором проверьте радиальное биение заготовки, чтобы убедиться в плавности оси вращения.
3. Программирование и ввод
Импортируйте программу обработки с помощью ручного ввода данных (MDI) или USB-накопителя. Программа должна включать:
- Настройки линейной скорости шлифовального круга
- Параметры сегментированной подачи для чернового, тонкого и безискрового шлифования.
- Данные компенсации при правке шлифовального круга
4. Настройка инструмента и установка координат заготовки.
Определите исходное положение шлифовального круга и поверхности заготовки с помощью наладчика инструмента или методом «искрового испытания». Этот шаг определяет начальную точность обработки на станке с ЧПУ.
5. Автоматическая обработка и охлаждение.
Запустите сопло СОЖ (совместив его с точкой шлифования) и нажмите «Начало цикла». Операторы должны контролировать процесс измельчения с помощью звукового и искрового мониторинга.
Основные элементы повышения качества обработки на круглошлифовальных станках с ЧПУ
Просто полагаться на программы автоматизации недостаточно при работе. Круглошлифовальный станок с ЧПУs . Для достижения субмикронной точности обработки необходима глубокая оптимизация в трех измерениях: состояние колеса, контроль термической деформации и исходная точка позиционирования.
1. Точная правка и поддержание характеристик шлифовального круга.
Микроструктура шлифовального круга напрямую определяет качество поверхности при наружном круглом шлифовании. Хотя система ЧПУ может контролировать подачу, она не может автоматически изменять состояние затупления шлифовального круга.
Технические детали: Необходимо поддерживать остроту алмазного правителя. Скорость продольной подачи во время правки должна гибко регулироваться в соответствии с требованиями чернового и чистового шлифования: для черновой обработки можно использовать большую скорость подачи, чтобы повысить эффективность резания, тогда как для чистовой обработки требуется очень маленькая скорость подачи, чтобы вызвать микрошлифование кромок на поверхности шлифовального круга.
Значение: Регулярная и продуманная обработка эффективно предотвращает образование вибраций на поверхности (волнистые линии) и значительно снижает риск ожогов при шлифовании.
2. Динамическая термическая стабильность и управление охлаждающей жидкостью.
Измельчение – это, по сути, процесс удаления высокой энергии, в результате которого выделяется значительное количество тепла. В прецизионном шлифовальном оборудовании термическая деформация является «скрытым убийцей», приводящим к отклонениям размеров.
Технические детали: Охлаждающая жидкость не только охлаждает поверхность, но и смывает шлифовальный мусор и предотвращает засорение круга. Рекомендуется использовать систему охлаждения с постоянной температурой, чтобы температура охлаждающей жидкости колебалась синхронно с температурой станины машины. Одновременно угол сопла СОЖ должен быть точно направлен на «клиновидную зону» зоны шлифования, чтобы максимизировать теплообмен.
Значение: Хорошее управление тепловым балансом эффективно контролирует радиальное тепловое расширение заготовки, обеспечивая сохранение размеров в пределах минимальных допусков при непрерывной обработке партии деталей.
3. Физическая база данных и целостность центрального отверстия.
Для Круглошлифовальный станок с ЧПУs При использовании центральных опор центральное отверстие заготовки является ее геометрической базой вращения.
Технические детали: Перед зажимом центральные отверстия на обоих концах заготовки необходимо тщательно проверить на наличие вмятин, оксидной окалины или сколов. Рекомендуется использовать высокоточные шлифованные центры и наносить на контактные поверхности специальную смазку под высоким давлением. Если центральное отверстие имеет геометрическую ошибку 0,01 мм, после увеличения при вращении ошибка, отражающаяся на круглости заготовки, может увеличиться в геометрической прогрессии.
Значение: Обеспечение чистоты и округлости исходной позиции имеет основополагающее значение для достижения высокой соосности и высокой округлости обработки, а также является необходимым условием для максимизации повторяемости работы системы ЧПУ.
Меры предосторожности: При работе с автоматизированным шлифовальным оборудованием необходимо использовать соответствующие средства защиты. Категорически запрещается открывать защитную дверцу во время вращения шлифовального круга на высокой скорости; шлифовальный круг следует регулярно проверять на наличие трещин, чтобы предотвратить риск взрыва при высокоскоростном вращении.
Умелое использование круглошлифовальных станков с ЧПУ требует не только понимания программирования, но и чувствительности к механической сборке и параметрам процесса.


