 0086-15068518279 (китайский)/001-5416026691 (английский)


 Поступка
При сравнении систем шлифования с ЧПУ (ЧПУ) и ЧПУ (ЧПУ), Круглошлифовальные станки с ЧПУ представляет собой решающий скачок в точности, повторяемости и эффективности производства. . Для производителей, которым требуются жесткие допуски (часто в пределах ±0,001 мм) и стабильная производительность при больших объемах производства, цилиндрические шлифовальные станки с ЧПУ — это не просто модернизация; они являются операционной основой, которая устраняет разрыв между устаревшими системами ЧПУ и полностью автоматизированным современным производством.
Понимание того, что отличает эти две технологии и почему цилиндрические шлифовальные станки с ЧПУ играют такую важную роль, помогает инженерам и отделам закупок принимать обоснованные решения об инвестициях в оборудование и разработке процессов.
NC против CNC: что на самом деле отличается под капотом
Системы ЧПУ работают на основе предварительно перфоленты или фиксированных последовательных инструкций. После загрузки программы машина выполняет ее без обратной связи или самокоррекции. В системах ЧПУ, напротив, используется контроллер на базе микропроцессора, который непрерывно считывает, настраивает и сохраняет программы в цифровом виде. Это архитектурное различие имеет глубокие практические последствия.
| Особенность | Система ЧПУ | Система ЧПУ |
|---|---|---|
| Хранение программ | Перфолента/фиксированная последовательность | Цифровая память (неограниченное количество программ) |
| Обратная связь в режиме реального времени | Нет | Непрерывная обратная связь датчика |
| Настройка параметров | Требуется ручное перепрограммирование | Редактирование на экране за считанные секунды |
| Осевое управление | Обычно 2-осевой | От 2 до 5 осей одновременно |
| Повторяемость | ±0,01 мм типично | ±0,001 мм или лучше |
| Зависимость от оператора | Высокий | От низкого до умеренного |
В частности, в круглом шлифовании эти различия напрямую отражаются на качестве отделки поверхности, точности размеров и времени переналадки — трех показателях, которые определяют рентабельность прецизионного производства.
Почему Круглошлифовальные станки с ЧПУ Займите критическую золотую середину
Круглошлифовальные станки с ЧПУ находятся на пересечении высокоточного ручного труда и полностью автоматизированных производственных линий. Они достаточно сложны, чтобы обрабатывать детали сложной геометрии — коническое шлифование, валы разного диаметра, формы резьбы — и в то же время достаточно гибкие, чтобы их можно было перепрограммировать для новой заготовки в течение нескольких минут, а не часов.
Эта гибкость является определяющей ценностью. Рассмотрим цех, производящий валы для аэрокосмической отрасли партиями от 50 до 200 штук. Шлифовальный станок с ЧПУ потребует физической реконфигурации и, возможно, квалифицированного специалиста по настройке для каждого нового номера детали. Круглошлифовальный станок с ЧПУ извлекает сохраненную программу, запускает автоматический цикл правки круга и начинает производство. сокращение времени установки с 2–4 часов до менее 30 минут во многих реальных приложениях.
Ключевые возможности процесса, которым не может соответствовать NC
- Замеры в процессе: Активное измерение во время шлифования позволяет контроллеру автоматически компенсировать износ круга, поддерживая диаметр в пределах допуска без вмешательства оператора.
- Автоматическая правка колес: Контроллеры ЧПУ выполняют процедуры правки через запрограммированные интервалы, обеспечивая постоянную геометрию круга и качество поверхности на протяжении всего производственного цикла.
- Многоступенчатые циклы шлифования: Черновые, получистовые и чистовые проходы с различными скоростями подачи можно запрограммировать как один автоматический цикл, оптимизируя как скорость съема материала, так и конечное качество поверхности.
- Сложная контурная шлифовка: Одновременная интерполяция по осям X и Z позволяет создавать изогнутые или профилированные поверхности, которые геометрически невозможны на стандартном станке с ЧПУ.
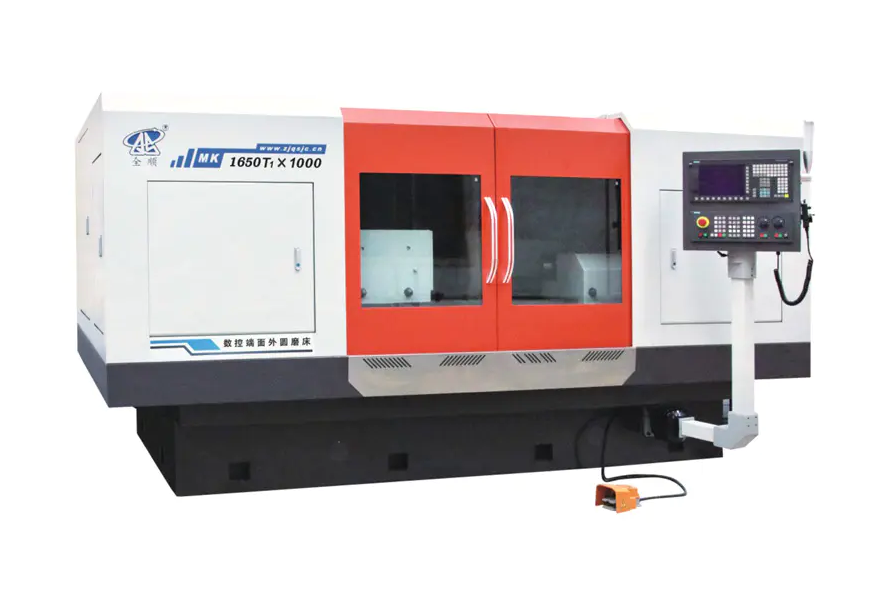
Прецизионные тесты: что Круглое шлифование с ЧПУ На самом деле достигает
Точность — это не абстрактное требование: ее можно измерить, и цифры имеют значение при определении компонентов подшипников, гидравлических цилиндров, коробок передач или валов турбин.
- Размерный допуск: Цилиндрошлифовальные станки с ЧПУ промышленного класса обычно обеспечивают допуски по диаметру IT5 (приблизительно ±0,001 мм на валу диаметром 50 мм), а высокопроизводительные системы достигают IT4 или IT3 в контролируемых средах.
- Поверхностная обработка: Значения Ra 0,2–0,4 мкм являются стандартными при чистовом шлифовании; при использовании мелкозернистых кругов и контролируемых параметров достижимо значение Ra ниже 0,1 мкм.
- Округлость: Системы ЧПУ с гидростатическими шпинделями рабочих головок могут обеспечить погрешность круглости менее 0,2 мкм, что критично для шлифования обойм подшипников.
- Цилиндричность: При длине заготовки 500 мм отклонения цилиндричности в 1–3 мкм могут быть достигнуты при правильной калибровке станка и термической компенсации.
Для сравнения, круглошлифовальные станки с ЧПУ обычно обеспечивают допуски в диапазоне IT7–IT6, что достаточно для обычных механических компонентов, но недостаточно для прецизионных подшипников, компонентов системы впрыска топлива или валов медицинских устройств.
Отрасли, где Круглошлифовальные станки с ЧПУ не подлежат обсуждению
В некоторых отраслях круглое шлифование с ЧПУ является критически важным для процесса этапом, а не удобством:
Компоненты автомобильной трансмиссии
Распредвалы, коленчатые валы, трансмиссионные валы и кольца датчиков ABS требуют шлифовки до IT5 или выше, с чистотой поверхности менее 0,4 мкм Ra. Крупные поставщики автомобилей обычно используют цилиндрические шлифовальные станки с ЧПУ в автоматизированных ячейках, достигая времени цикла менее 90 секунд на деталь для валов среднего диаметра.
Аэрокосмическая и оборонная промышленность
Приводы шасси, формы лопаток турбин и золотники гидравлических клапанов требуют как высочайшей точности, так и полной прослеживаемости процесса. Системы ЧПУ обеспечивают цифровой контрольный журнал, записывающий фактические скорости подачи, интервалы правки и данные измерений в процессе обработки, что требуется стандартами качества в аэрокосмической отрасли.
Производство подшипников
Шлифование внутреннего и наружного колец прецизионных подшипников (классы ABEC 5, 7 и 9), пожалуй, представляет собой наиболее требовательную область применения круглого шлифования. Подшипники ABEC 7 требуют круглости в пределах 2,5 мкм и допусков на диаметр ±2,5 мкм, что достижимо только с помощью систем ЧПУ, оснащенных активными измерительными и виброгасящими основаниями станков.
Производство медицинского оборудования
Стержни хирургических инструментов, ножки ортопедических имплантатов и компоненты стоматологических наконечников шлифуются из титановых сплавов и нержавеющей стали с допусками ±0,005 мм или более. Требования биосовместимости дополнительно требуют, чтобы на поверхности не было заусенцев и царапин, а результат полностью зависит от точных и повторяемых параметров шлифования на станке с ЧПУ.
Цилиндрический шлифовальный станок с ЧПУ Конфигурации: соответствие типа машины применению
Не все круглошлифовальные станки с ЧПУ служат одной и той же цели. Каждая из основных конфигураций ориентирована на определенную геометрию заготовки и сценарии производства:
| Тип машины | Тип заготовки | Типичное применение |
|---|---|---|
| Универсальный шлифовальный станок по наружному/внутреннему диаметру | Внешний и внутренний диаметры | Мастерские, прототипы, смешанное производство |
| Бесцентровый шлифовальный станок с ЧПУ | Прутки, штифты, ролики (центры не нужны) | Высокий-volume pin and roller production |
| Шлифовальный станок для распредвала/коленвала с ЧПУ | Многокулачковые или эксцентриковые валы | Компоненты автомобильного двигателя |
| Резьбошлифовальный станок с ЧПУ | Резьбовые валы, ходовые винты | Прецизионные ходовые винты, валы ШВП |
| Погружной шлифовальный станок с ЧПУ | Короткие детали определенного диаметра | Посадочные места подшипников, шлифовка шеек |
Выбор неправильной конфигурации — например, использование универсального шлифовального станка для обработки распределительных валов в больших объемах — приводит к увеличению времени цикла в два-три раза по сравнению с специализированным шлифовальным станком с ЧПУ и интерполяцией по оси C.
Критические эксплуатационные факторы, определяющие результаты шлифования на станках с ЧПУ
Наличие круглошлифовального станка с ЧПУ не гарантирует автоматически точность. Чтобы полностью раскрыть возможности машины, необходимо управлять несколькими рабочими переменными:
Термическая стабильность
При шлифовании выделяется тепло, которое вызывает расширение как заготовки, так и корпуса машины. Изменение температуры всего на 1°C в стальном валу длиной 300 мм вызывает изменение размеров примерно на 3,5 мкм. Шлифовальные станки с ЧПУ, используемые для субмикронной обработки, требуют охлаждающей жидкости с контролируемой температурой, протоколов прогрева машины продолжительностью 30–60 минут и шлифовальных помещений с климат-контролем, поддерживающих температуру 20 ° C ± 0,5 ° C.
Выбор и правка колес
Спецификация абразива — тип зерна, размер зерна, твердость связки и структура — должна соответствовать материалу заготовки, требуемой степени обработки и скорости съема. Плохо подобранный круг на станке с ЧПУ дает такие же плохие результаты, как и на станке с ЧПУ. Параметры правки круга (шаг, глубина, коэффициент перекрытия), запрограммированные в цикле ЧПУ, так же важны, как и сами параметры шлифования.
Крепление и выравнивание
Межцентровое шлифование требует правильно отшлифованного и выровненного мертвого центра. Биение всего в 5 мкм в центре может напрямую привести к погрешности круглости готовой детали. Опоры для длинных заготовок должны быть правильно расположены и отрегулированы, поскольку система ЧПУ не может компенсировать механическое смещение в настройке крепления заготовки.
Интеграция измерений в процессе производства
Современные круглошлифовальные станки с ЧПУ, оснащенные воздушными или контактными манометрами, измеряют диаметр заготовки во время шлифования. Датчик передает данные в режиме реального времени на контроллер, который автоматически регулирует подачу, чтобы компенсировать износ круга. Без этой петли обратной связи операторы должны выполнять измерения и смещения вручную, что вновь приводит к человеческому вмешательству, которое системы ЧПУ призваны устранять.
Когда шлифование с ЧПУ все еще имеет смысл
Несмотря на явные преимущества систем ЧПУ, круглое шлифование с ЧПУ сохраняет законные применения в определенных контекстах:
- Простое специализированное производство: Однокомпонентное крупносерийное производство геометрически простой детали (например, простого цилиндрического штифта с допуском IT7) может не оправдать более высокую стоимость и сложность оборудования с ЧПУ.
- Малобюджетные ремонтные мастерские: Предприятия, выполняющие периодический собственный ремонт изношенных валов, где допустимы допуски ±0,01–0,02 мм, могут эффективно эксплуатировать шлифовальные станки с ЧПУ.
- Регионы с ограниченным опытом работы с ЧПУ: В некоторых производственных средах предпочтение отдается станкам с ЧПУ, поскольку они полагаются на механические навыки, а не на знания в области программирования, хотя это становится все более редким фактором, поскольку обучение операторов ЧПУ становится широко доступным.
Для любого применения, требующего допусков более жестких, чем IT6, сложной геометрии, нескольких вариантов деталей или документированной прослеживаемости процесса, шлифование с ЧПУ функционально неадекватно и не является экономичной альтернативой.
Интеграция с современными производственными экосистемами
Круглошлифовальные станки с ЧПУ все чаще функционируют не как автономные станки, а как сетевые узлы в цифровой производственной среде. Эта возможность интеграции отсутствует в системах ЧПУ и представляет собой еще один аспект технологического разрыва:
- Возможность подключения DNC (прямое числовое управление): Программы передаются с центрального сервера на контроллер станка, что исключает ручную загрузку программ и снижает риск использования устаревших программ обработки деталей.
- Экспорт данных SPC: Измерения манометров в процессе процесса регистрируются и экспортируются в программное обеспечение для статистического управления процессом, что позволяет осуществлять мониторинг Cpk в реальном времени и раннее обнаружение отклонений в процессе — до того, как будут произведены детали, выходящие за пределы допусков.
- Интеграция роботов: Шлифовальные станки с ЧПУ со стандартизированными интерфейсами связи (OPC-UA, MTConnect) могут быть интегрированы в автоматизированные ячейки загрузки/разгрузки, что позволяет выполнять шлифовальные операции без освещения в свободное от смены время.
- Прогностическое обслуживание: Датчики вибрации и мониторинг нагрузки шпинделя передают данные на аналитические платформы, которые прогнозируют затирание колес, износ подшипников или проблемы с системой охлаждения до того, как они станут причиной брака или повреждения машины.
Полностью интегрированная цилиндрическая шлифовальная ячейка с ЧПУ может снизить процент брака на 60–80 % по сравнению с процессами с ЧПУ, зависящими от оператора. , основано на документированных тематических исследованиях в среде поставщиков автомобильной промышленности, где значения Cpk улучшились с менее 1,0 до более 1,67 после перехода на ЧПУ с активными измерениями.
Выбор Цилиндрический шлифовальный станок с ЧПУ : Контрольный список практических характеристик
При оценке круглошлифовальных станков с ЧПУ для конкретного применения необходимо проверить соответствие следующих параметров спецификации производственным требованиям:
- Длина шлифования и диаметр качания: Убедитесь, что мощность станка с запасом покрывает максимальные размеры заготовки.
- Точность шпинделя рабочей головки и задней бабки: Запросить характеристики биения; Прецизионные приложения требуют биения шпинделя менее 1 мкм.
- Количество осей ЧПУ: Двухосные (X, Z) охватывают большую часть цилиндрических работ; добавьте ось C для некруглых форм, ось B для поворотного приспособления для внутреннего шлифования.
- Конфигурация колесной головки: Одинарные, сдвоенные или несколько шлифовальных головок влияют на гибкость; сдвоенные головки позволяют одновременно шлифовать внешний и внутренний диаметр.
- Система измерения: Из-за точности измерения воздуха в процессе производства предпочтительнее; постобработка с автоматической обратной связью по смещению является минимумом для беспилотной работы.
- Платформа контроллера: Проверьте наличие циклов шлифования для конкретного применения (колебание, врезание, перемещение) и совместимость с заводскими системами DNC.
- Фильтрация системы охлаждающей жидкости: Для мелкозернистого шлифования при Ra менее 0,2 мкм требуется фильтрация охлаждающей жидкости до 10 мкм или тоньше, чтобы предотвратить царапание поверхности абразивными частицами.


