 0086-15068518279 (китайский)/001-5416026691 (английский)


 Поступка
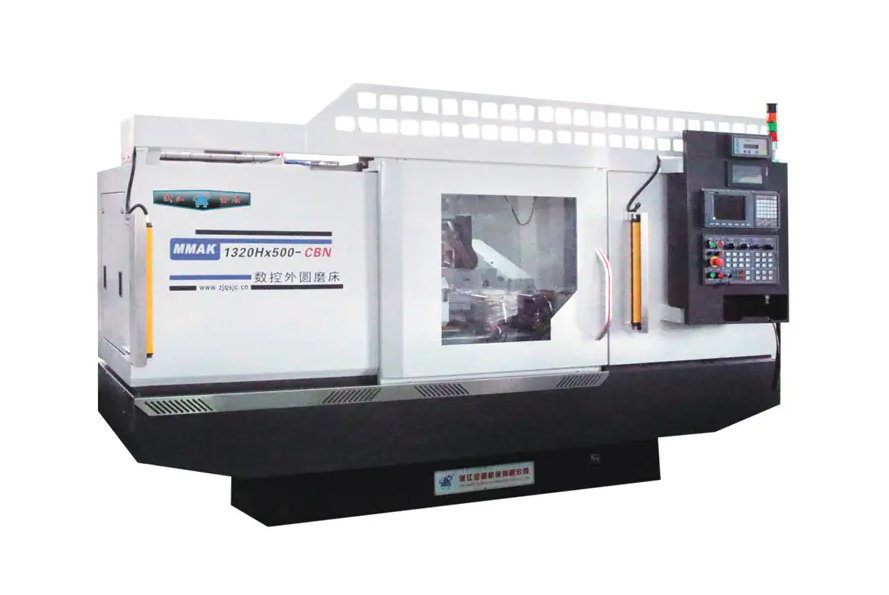
При оценке Цилиндрошлифовальный станок с ЧПУ , наиболее важными функциями, требующими приоритета, являются субмикронная точность позиционирования, статическая и динамическая жесткость станка, а также сложная система управления с ЧПУ. способен управлять сложной интерполяцией. Высокопроизводительный станок должен обеспечивать качество поверхности (Ra) как можно ниже. от 0,1 мкм до 0,4 мкм последовательно, сохраняя при этом жесткие допуски на размеры, часто в пределах ±0,001 мм . Помимо базовых характеристик, интеграция шкал обратной связи с высоким разрешением, термостабильное литье и интуитивно понятное диалоговое программирование определяют разницу между стандартным шлифовальным станком и высокоточным производственным оборудованием.
Структурная целостность и термическая стабильность
Основой любой операции прецизионного шлифования является станина станка. Без стабильной базы все электронные компенсации являются просто «пластырями» для устранения механических недостатков.
Демпфирующие характеристики основания
Современный Цилиндрошлифовальный станок с ЧПУs часто использовать Granitan® (полимерный бетон) или высококачественный чугун Meehanite. . Полимербетон предлагает до В 10 раз лучшее гашение вибраций чем традиционный серый чугун, который необходим для достижения зеркальной поверхности и продления срока службы колес. Вибрации во время процесса шлифования приводят к появлению следов вибрации, которые являются основной причиной брака деталей в высокоточных отраслях промышленности, таких как аэрокосмическая или медицинская промышленность.
Контроль теплового смещения
При измельчении выделяется значительное количество тепла. Ключевой особенностью, на которую следует обратить внимание, является симметричный дизайн станины и передней бабки станка. Это гарантирует, что любое тепловое расширение происходит равномерно, сводя к минимуму влияние на выравнивание осевой линии. Кроме того, ищите машины, которые имеют системы охлаждения охлаждающей жидкости которые циркулируют через корпус шпинделя и станину для поддержания постоянной рабочей температуры в пределах ±0,5°С окружающей среды.
Высокоточные шпиндельные системы
Шпиндель шлифовальной бабки — это сердце шлифовального станка. Точность вращения напрямую определяет округлость и качество поверхности заготовки.
Гидростатические и подшипники качения
Вам необходимо сделать выбор между гидростатическими подшипниками и высокоточными подшипниками качения (качения). Гидростатические шпиндели поместить вал на тонкую пленку масла, в результате чего нулевой контакт металл-металл и почти бесконечная жизнь. Они обеспечивают исключительную точность биения (часто менее 0,0001 мм ). И наоборот, высокоточные керамические шарикоподшипники предпочтительнее для высокоскоростных применений, где приоритетными являются жесткость и простота обслуживания.
Универсальность рабочей головки
Ключевая особенность универсального Цилиндрошлифовальный станок с ЧПУs это поворотная рабочая головка (ось B) . Ищите рабочие головки, приводимые в движение двигатели с прямым приводом . Прямой привод устраняет люфт шестерен или ремней, обеспечивая интерполяцию по оси C с высоким разрешением. Это критично для «некруглого» шлифования (например, кулачков, пуансонов или эксцентриковых валов).
| Особенность | Гидростатические подшипники | Прецизионные подшипники качения |
|---|---|---|
| Точность биения | < 0,1 мкм | 0,5–1,0 мкм |
| Демпфирование вибрации | Отлично | Умеренный |
| Техническое обслуживание | Низкий (без износа) | Требуется замена |
Программное обеспечение для управления и программирования ЧПУ
Интеллект машины заключен в ее системе управления. Производительность кофемолки зависит от программного обеспечения, которое ею управляет.
Диалоговый интерфейс
Расширенные функции шлифовальных станков с ЧПУ диалоговые интерфейсы программирования . Это позволяет операторам вводить размеры детали, тип материала и желаемую отделку непосредственно в графический интерфейс без необходимости вручную писать G-код. Это сокращает время настройки до 50% для сложных деталей. Ищите программное обеспечение, включающее встроенные мониторинг столкновений для защиты дорогостоящего шпинделя и заготовки во время первого запуска.
Технология линейного двигателя
Для высокодинамичных приложений линейные двигатели по осям X и Z превосходят традиционные ШВП. Линейные двигатели обеспечивают более высокие скорости ускорения и устраняют механический люфт. В сочетании со стеклянными весами высокого разрешения (например, Разрешение 0,05 мкм ), машина может обеспечить повторяемость позиционирования, которую шариковые винты не могут обеспечить в течение длительного периода использования.
Автоматизированная правка и измерение в процессе производства
Для достижения стабильного массового производства круглошлифовальный станок с ЧПУ должен иметь возможность автоматически компенсировать износ круга и отклонения деталей.
- Автоматическая правка колес: ЧПУ должно контролировать цикл правки, используя алмазные диски или одноточечные правящие станки. Передовые системы включают в себя Датчики акустической эмиссии (АE) которые обнаруживают «первое касание» между правящим устройством и кругом, сводя к минимуму количество удаляемого абразива и продлевая срок службы круга.
- Текущее измерение: Измерительный щуп или манометр позволяет ЧПУ измерить деталь. пока его измельчают . Система автоматически регулирует подачу окончательного шлифования на основе данных в реальном времени, чтобы компенсировать температурный дрейф или прогиб круга, обеспечивая идентичность каждой детали в партии.
- Контроль зазора: Эта функция использует датчики AE для определения момента, когда круг вот-вот коснется заготовки, что позволяет станку мгновенно переключаться с быстрого подвода на тонкую подачу, устраняя «воздушное шлифование» и сокращая время цикла за счет от 10% до 20% .
Многоколесные конфигурации и универсальные возможности
Гибкость является основной тенденцией в Цилиндрическое шлифование с ЧПУ , особенно для мастерских, работающих с деталями различной геометрии.
Револьверные головки
Ищите машины, оснащенные автоматическая поворотная шлифовальная головка (Револьверная головка) . Эти револьверные головки могут содержать несколько кругов — например, один для наружного шлифования, один для внутреннего шлифования и третий для торцевого шлифования. Управляемый ЧПУ Револьверная головка оси B может поворачиваться в необходимое положение с высокой повторяемостью (например, ±1 угловая секунда ), позволяющий полностью закончить деталь за одиночная установка . Это исключает ошибки, возникающие при повторном зажиме детали.
Насадки для внутреннего шлифования
Даже если вашей основной задачей является шлифование наружного диаметра (наружного диаметра), установите поворотный или револьверный станок. Шпиндель внутреннего шлифования (ID) это significant advantage. Ensure the CNC can handle the transition between OD and ID cycles seamlessly, including the different speeds and dressing requirements for the smaller ID wheels.
Характеристики окружающей среды и безопасности
Высокоскоростное шлифование создает мелкий туман и потенциальные опасности, которые необходимо учитывать в конструкции машины.
- Полный корпус: Высококачественный шлифовальный станок с ЧПУ должен быть полностью закрыт, чтобы в него не попадали брызги охлаждающей жидкости и шлифовальная пыль. Это касается не только чистоты; это важно для интегрированные системы удаления тумана работать эффективно.
- Системы пожаротушения: Если вы используете охлаждающие жидкости на масляной основе для высокоточной отделки, встроенный Система пожаротушения CO2 или сухими химикатами это mandatory safety feature.
- Эргономичная загрузка: При ручной или полуавтоматической загрузке высота стола и зазор двери должны обеспечивать легкий доступ. Для полностью автоматизированного производства машина должна быть «готовый к роботу» со стандартизированными интерфейсами (например, Profibus или Ethernet) и автоматическими дверями.
Окончательный контрольный список для выбора
При окончательном выборе сверьте следующие характеристики с вашими наиболее строгими требованиями к деталям:
- Максимальное расстояние между центрами: Обеспечьте 20%-ный буфер для самой длинной части.
- Поворотный стол: Убедитесь, что деталь наибольшего диаметра и зазор для манометра подходят удобно.
- Диаметр колеса: Колеса большего размера (например, 500 мм) служат дольше и сохраняют скорость поверхности лучше, чем колеса меньшего размера.
- Разрешение ЧПУ: Ищите 0,0001 мм увеличить возможности в управляющем программном обеспечении.
- Конструкция задней бабки: A задняя бабка с точной регулировкой (для коррекции конусности) жизненно важен для точности длинного вала.


