 0086-15068518279 (китайский)/001-5416026691 (английский)


 Поступка
Стандартный цилиндрический шлифовальный станок с ЧПУ был предложен для шлицевого вала, и первая партия имела приемлемую округлость, но боковая поверхность зуба не прошла проверку. Ни со станиной станка, ни с осями подачи все было в порядке. Проблема заключалась в том, как шлифовальный круг соприкасался с заготовкой. Формовое шлифование означает доведение круга до формы, необходимой детали, и позволяет этому кругу напрямую резать профиль. Всякий раз, когда геометрия детали должна быть получена из контура круга, а не из интерполяции оси, вы имеете дело с фасонным шлифованием, и вместе с этим меняется способ определения станка.
Что на самом деле означает формовочное шлифование в цехе
Обычная круглошлифовальная машина рассматривает круг как простой цилиндр и формирует форму детали на основе вращения заготовки, перемещения стола и подачи шлифовальной головки. Формовое шлифование меняет эту логику. Кругу придается контур, который дополняет создаваемую деталь, будь то шлицевая канавка, форма резьбы, радиус или профиль кулачка, а затем он подается прямо в работу. Если колесо достаточно широкое, то один осевой шаг на одну ширину колеса воспроизводит весь профиль детали.
Из этого следуют два практических следствия. Во-первых, время цикла становится гораздо менее чувствительным к сложности профиля, поскольку форма создается за одно взаимодействие, а не аппроксимируется несколькими осями, движущимися последовательно. Во-вторых, точность профиля становится зеркалом точности правки круга. Если правящий валик изнашивается на 0,005 мм, заготовка точно воспроизведет эти 0,005 мм, независимо от того, насколько хороша остальная часть станка. Врезное шлифование , при котором круг подается перпендикулярно заготовке, а не движется вдоль нее, является наиболее естественным методом подачи для этих профилей, поскольку ширина круга уже согласована с элементом.
Компромисс между формовым и интерполированным шлифованием
При интерполированном шлифовании используется простой цилиндрический круг, иногда только с одноточечным контактом, и он перемещается по запрограммированной траектории для создания контура. Он гибкий: измените программу, и вы получите новую форму, без необходимости заказывать рулон для натирания. Для плавных дуг и нечастых переключений это обычно более дешевый путь.
Баланс склоняется в сторону шлифовки формы, когда деталь узкая, глубокая и повторяется по объему. Проработайте эти пункты по порядку:
- Размер партии. Если один и тот же профиль повторяется тысячи раз, стоимость перевязочного валка быстро окупается. При заказе пятидесяти штук этого нет.
- Ширина и глубина профиля. Узкие пазы, малые радиусы и форма зубьев способствуют формованному колесу. Широкие, пологие кривые редко оправдывают их.
- Возможность одевания. Если сам рулон трудно изготовить с требуемой точностью, более безопасным вариантом является интерполяция.
- Частота смены. Для цехов с большим ассортиментом и небольшими объемами обычно лучше использовать интерполяцию в сочетании с правкой на станках с ЧПУ.
 Круглошлифовальный станок с ЧПУ серии MK/MAK Наш высокоточный круглошлифовальный станок с ЧПУ разработан для производственных условий, требующих предельной точности размеров и безупречной обработки поверхности. ... Посмотреть продукт →
Что на самом деле определяет точность и качество шлифования формы
Правка колес – основа всего процесса
Существует два основных способа переодевания. Сформированный алмазный валок вдавливает фиксированный контур в круг, или алмазный инструмент, установленный на ЧПУ, перемещает профиль по точкам, в то время как поворотная ось индексирует колесо. Правка валков осуществляется быстро и с высокой повторяемостью от одного цикла правки к другому, что подходит для массового производства. Одноточечная правка с ЧПУ является более гибкой и может следовать программам произвольного профиля, но цикл медленнее и сильно зависит от точности позиционирования поворотных осей.
Какой бы маршрут ни был выбран, интервал перевязки должен устанавливаться по количеству штук, а не по графику смен. Остекление и матирование быстро меняют профиль, и эффект проявляется сначала в самой узкой и глубокой части формы.
Подача СОЖ и удаление стружки
Контактная дуга при фасонном шлифовании намного шире, чем при простом круглом шлифовании, и большая часть выделяемого тепла находится внутри этого узкого шва. СОЖ с трудом достигает зоны резания, поскольку форма создает ограниченный зазор между кругом и заготовкой, особенно при большей глубине резания. На самом деле эту проблему решают форсунки высокого давления, направленные непосредственно в контактную дугу, с достаточным потоком и чистой фильтрацией. Недостаточное охлаждение приводит к подгоранию, закалке поверхности и смещению формы, и эти дефекты труднее всего обнаружить в дальнейшем.
Обработка стружки заслуживает такого же внимания. При формовочном шлифовании образуется более длинная и сплошная стружка, а плохо отфильтрованная подача СОЖ будет возвращать ее обратно в зону шлифования.
Структурная жесткость, термическая стабильность и проверка
Формовое шлифование требует более высокой нормальной силы, чем обычное круглое шлифование, поскольку круг одновременно контактирует по гораздо большей ширине. Станина, шпиндель шлифовальной бабки и задняя бабка должны воспринимать эту нагрузку, не прогибаясь. Станок с превосходной статической геометрией, но недостаточной динамической жесткостью будет производить профиль, изменяющийся по длине детали. Термический дрейф — это вторая половина той же проблемы: шпиндель, который запускается холодным и нагревается во время смены, смещает профиль на микроны в течение дня.
Там, где допуски жесткие, вложение средств стоит замеров в процессе производства. Он обнаруживает изношенный профиль во время производства партии, а не после проверки деталей в автономном режиме.
 Высокоточный круглошлифовальный станок с ЧПУ Наш высокоточный круглошлифовальный станок с ЧПУ разработан для промышленных условий, требующих предельной точности размеров, субмикронной повторяемости и ровности. Посмотреть продукт →
Типы деталей, подходящие для шлифования
Лучше всего этот процесс проявляется на деталях с фиксированным поперечным сечением, узкими элементами и необходимостью повторения:
- Шлицевые валы и валы двигателей, на которых канавки нарезаются за одно зацепление, а не фрезеруются зуб за зубом.
- Резьба, ходовые винты и червяки, где форма резьбы обеспечивается заточенным кругом, а не траекторией инструмента.
- Протяжки и длинные режущие инструменты, где прямолинейность и постоянство профиля должны сохраняться по всей длине.
- Кулачки, радиусы и скругления коленчатого вала, контуры, которые простым цилиндрическим шлифованием можно аппроксимировать только с помощью многоосной интерполяции.
- Валки, в том числе требующие выпуклого, вогнутого или CVC-профиля, получаемого методом точечной правки с замкнутым контуром.
Некоторые строители решают эту работу с помощью специальных платформ, таких как высокоточное профильное круглое шлифование с ЧПУ системы, в которых ось правки и разрешение управления задаются с учетом допуска на профиль детали, а не компенсируются постфактум.
Когда деталь требует нескольких шлифованных элементов в одной установке, например, наружного диаметра плюс заплечика или закаленного вала с внешней и внутренней поверхностью, машина, сочетающая операции, обычно превосходит две одноцелевые машины. Меньшее количество настроек означает меньшее количество изменений данных, и одно это улучшает согласованность профиля.
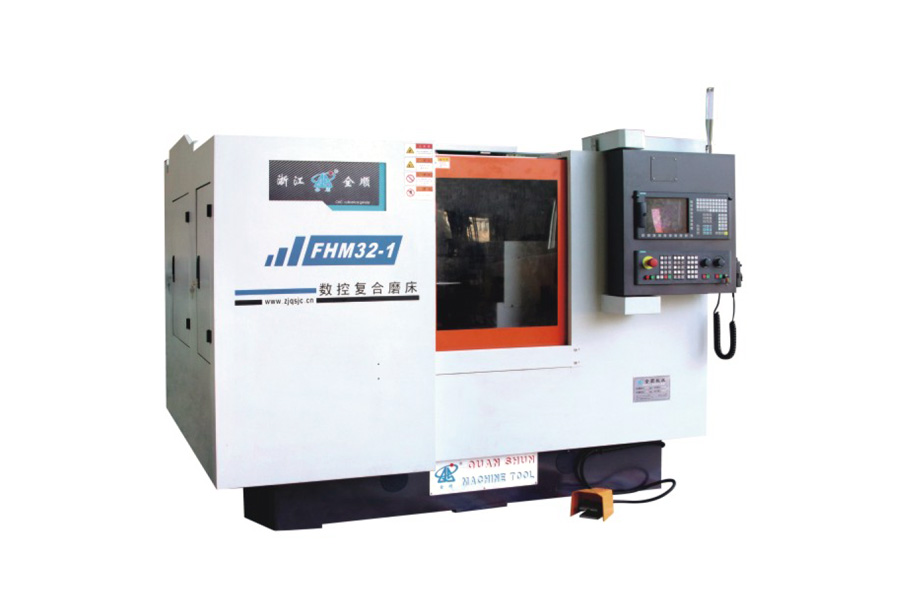 Шлифовальный станок с ЧПУ Комплексно-шлифовальный станок с ЧПУ — это идеальное многозадачное решение, предназначенное для высокоточной обработки сложных заготовок за один установ. Оснащен ч... Посмотреть продукт →
Что проверить перед покупкой формовочного шлифовального станка
Часто можно обнаружить, что заявленные в технических характеристиках возможности фасонного шлифования никогда не реализуются на режущей кромке. Приведенные ниже пункты определяют реальную производительность.
| Требование | Что подтвердить | Почему это важно |
|---|---|---|
| Допуск профиля | Как определяется и измеряется цифра, и указывается ли она в горячем или холодном виде. | Точность профиля следует за точностью правки, поэтому класс станка определяется базой измерений. |
| Система перевязки | Формованный валок или одноточечный станок с ЧПУ, а также разрешение поворотной оси | Устанавливает компромисс между гибкостью переналадки и повторяемостью профиля. |
| Охлаждающая жидкость и фильтрация | Давление насадки, скорость потока, степень фильтрации и расположение насадки. | Плохое покрытие приводит к выгоранию и искажению узких форм еще до того, как будет достигнут какой-либо другой предел. |
| Структурная жесткость | Нормальная допустимая сила при максимальной ширине круга и глубине резания | Недостаточная жесткость приводит к конусности и смещению профиля вдоль заготовки. |
| Метод проверки | Замеры в ходе процесса, ручные замеры или автономная процедура КИМ | Определяет, насколько быстро обнаруживается износ колеса до того, как он достигнет детали. |
| Время переключения | Пришло время поменять рулон для перевязывания и восстановить исходную точку. | Напрямую ограничивает достижимую производительность при крупносерийном мелкосерийном производстве. |
Реальная стоимость, мощность и риск покупки
Деньги, потраченные на измельчение, тратятся на эксплуатацию, а не на приобретение. Три цифры определяют, окупится ли процесс:
- Срок службы правящего валка или алмазного инструмента и время замены.
- Глубина правки за цикл, определяющая, сколько круга расходуется за производственный цикл.
- Отношение времени правки к времени шлифовки, которое определяет, достижим ли указанный цикл.
Наиболее распространенной ошибкой при покупке является покупка машины с идеальной точностью, в то время как комплект охлаждающей жидкости и фильтрация указаны на самом низком приемлемом уровне. Эта машина будет резать правильный профиль во время приемочных испытаний, а затем смещаться, как только начнется производство, и интервалы правки сократятся. Второй риск – недооценка перехода. Если замена правящего валика и повторная настройка параметров занимают полсмены, то цеху, меняющему профили два раза в неделю, будет сложно окупить вложения, какой бы точной ни была машина на бумаге.
Формовое шлифование занимает свое место в определенных условиях: профиль должен быть получен из круга, партия достаточно велика, чтобы амортизировать инструмент, система охлаждения и фильтрации может поддерживать широкую контактную дугу, а процедуры правки и контроля могут идти в ногу с производством. Когда все четыре выполняются, процесс воспроизводит сложные контуры за более короткие циклы, чем может обеспечить многоосная интерполяция. Когда один из них отсутствует, обычный цилиндрический шлифовальный станок с правкой на станке с ЧПУ зачастую является более честной спецификацией, и сказать об этом раньше дешевле, чем обнаружить его в первой производственной партии.


